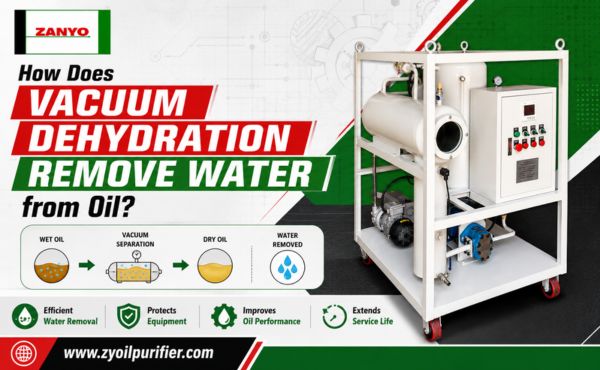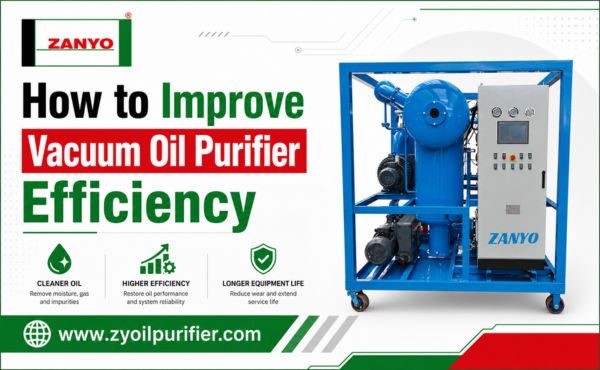
Migliorare l'efficienza operativa di un purificatore d'olio sottovuoto può ridurre i tempi di lavorazione, diminuire il consumo energetico e ottenere risultati di purificazione dell'olio più stabili. L'efficienza dipende da un corretto controllo della temperatura, dalle impostazioni del vuoto, dalle prestazioni di filtrazione, dal flusso dell'olio e dalla manutenzione ordinaria. Questo articolo illustra metodi pratici per ottimizzare il funzionamento dell'apparecchiatura, migliorare la rimozione dei contaminanti e prolungare la durata sia del purificatore che dell'olio trattato.
Ottimizzazione dei parametri operativi del purificatore d'olio sottovuoto
I parametri operativi determinano la velocità con cui i contaminanti si separano dall'olio industriale. Impostazioni corrette aumentano la velocità di processo e riducono il consumo energetico totale. I tecnici devono monitorare simultaneamente temperatura, profondità del vuoto e portata.
Calibrazione dei livelli di pressione del vuoto
La pressione del vuoto controlla il punto di ebollizione dell'acqua all'interno della camera di vaporizzazione istantanea. Mantenere la pressione tra -0.08 MPa e -0.099 MPa crea le condizioni ideali per la vaporizzazione istantanea. Questa pressione negativa permette all'acqua di bollire a temperature molto più basse.
Target Vacuum Range: -0.08 MPa to -0.099 MPa
Impostare un livello di vuoto troppo basso riduce la velocità di estrazione dell'acqua. Al contrario, un vuoto eccessivo provoca una forte formazione di schiuma d'olio all'interno della camera. La formazione di schiuma permette all'olio liquido di penetrare nel sistema della pompa del vuoto.
Preriscaldamento dell'olio per un'evaporazione migliorata
La temperatura dell'olio influisce direttamente sulla viscosità del fluido e sulla velocità di separazione dell'acqua. Riscaldare il fluido a circa 65 °C prima dell'esposizione al vuoto consente di ottenere risultati di processo ottimali.
L'olio caldo scorre più facilmente attraverso i mezzi di filtrazione fisici. La viscosità ridotta accelera il rilascio dei gas disciolti all'interno della camera a vuoto. Un adeguato controllo della temperatura previene la degradazione termica delle molecole dell'olio.
Bilanciamento delle portate e della pressione del sistema
La portata determina per quanto tempo il fluido rimane all'interno della zona di reazione sotto vuoto. Elevate velocità di flusso riducono il tempo di esposizione al di sotto delle soglie operative necessarie. L'olio necessita di un tempo di contatto sufficiente sotto pressione negativa per rilasciare l'umidità intrappolata.
| Parametro | Condizione operativa obiettivo | Risultato operativo |
|---|---|---|
| Temperatura dell'olio | ~ 65 ° C | Viscosità inferiore, evaporazione rapida |
| Pressione del vuoto | da -0.08 a -0.099 MPa | Degassamento rapido, schiuma controllata |
| Tempo di permanenza del fluido | Elevato rapporto di volume della camera | Rimozione completa dell'umidità |
Gli operatori devono regolare la valvola di ingresso in modo che corrisponda alla capacità della pompa di mandata. Una pressione di sistema bilanciata previene la distruzione del vuoto e mantiene il fluido in movimento in modo costante. Una corretta calibrazione del purificatore d'olio sottovuoto massimizza la produttività preservando al contempo la qualità dell'olio.
Miglioramento dell'efficienza della filtrazione fisica
La filtrazione fisica rimuove le particelle solide e l'acqua libera dagli oli industriali. Gli elementi filtranti ad alte prestazioni proteggono le apparecchiature a valle e mantengono la pulizia del fluido. L'ottimizzazione dei componenti fisici migliora direttamente le prestazioni complessive del sistema.
Selezione di elementi con classificazione in micron appropriata
Il materiale filtrante deve corrispondere al livello di purezza dell'olio desiderato. I sistemi di filtrazione multistadio catturano i detriti più grandi prima che il fluido raggiunga gli elementi filtranti più fini. I filtri primari a granulometria grossolana raccolgono le particelle di dimensioni superiori a 80 micron, mentre i filtri dello stadio finale catturano i contaminanti fino a 1 micron.
L'utilizzo di filtri con valori di filtrazione errati riduce la portata totale. I filtri a maglia grossa consentono alle particelle nocive di penetrare nei delicati componenti interni della pompa. La corretta selezione degli elementi filtranti mantiene il fluido pulito e prolunga la durata del sistema di purificazione dell'olio sottovuoto.
Gestione delle differenze di pressione del sistema
I manometri monitorano la resistenza del fluido attraverso il materiale filtrante durante il funzionamento. Un'elevata pressione differenziale segnala la saturazione del filtro e una riduzione della portata dell'olio. Gli operatori devono sostituire gli elementi filtranti quando la pressione differenziale raggiunge 0.2 MPa.
| Condizione del filtro | Differenziale di pressione | Azione richiesta |
|---|---|---|
| Pulito / Nuovo | < 0.05MPa | Operazione normale |
| Caricamento moderato | 0.05 - 0.15 MPa | Manometro di monitoraggio |
| Saturato / Intasato | ≥ 0.2 MPa | Sostituire l'elemento filtrante |
Gli elementi puliti riducono la resistenza all'interno delle tubazioni. Una minore resistenza operativa previene il sovraccarico del motore durante i cicli di trattamento prolungati. I controlli periodici del manometro mantengono l'efficienza del processo ai massimi livelli.
Massimizzazione della superficie di atomizzazione della camera
Le camere a vuoto si avvalgono di ugelli o anelli di nebulizzazione specializzati per disperdere l'olio in ingresso. L'atomizzazione scompone i flussi di olio in minuscole goccioline per aumentare la superficie totale del liquido.
- Gli ugelli spray specializzati scompongono l'olio in goccioline finissime.
- L'elevata superficie specifica accelera il rilascio dei gas e la vaporizzazione dell'umidità.
- I vassoi di distribuzione puliti impediscono il ristagno di liquidi alla base della camera.
Gli ugelli di spruzzatura ostruiti riducono la superficie di contatto all'interno della camera. Una manutenzione regolare previene l'accumulo di particelle all'interno dei gruppi di spruzzatura. Massimizzare la superficie dell'olio esposta consente una rapida rimozione dell'acqua ad ogni passaggio del purificatore d'olio sottovuoto.
Manutenzione dei sistemi e delle apparecchiature delle pompe per vuoto
Una corretta manutenzione meccanica mantiene i componenti della pompa del vuoto in funzione alla massima efficienza. Trascurare i componenti principali riduce i livelli di vuoto finali e la velocità di separazione dell'umidità.
Eseguire regolarmente il cambio dell'olio della pompa del vuoto
L'olio contaminato delle pompe per vuoto perde nel tempo la sua capacità di tenuta e lubrificazione. Durante i cicli di funzionamento intensi, si accumula del fango all'interno dell'alloggiamento della pompa. Gli operatori devono sostituire il fluido della pompa ogni 500 ore di funzionamento per mantenere livelli di vuoto elevati.
Recommended Change Interval: Every 500 Operating Hours
L'olio nuovo sigilla efficacemente gli spazi interni del rotore. Il fluido pulito previene l'attrito metallico e protegge le pale interne della pompa dall'usura precoce.
Ispezione delle guarnizioni e delle trappole del condensatore
Le perdite di vuoto riducono la pressione negativa all'interno della camera a vuoto principale. I tecnici devono ispezionare settimanalmente le guarnizioni in gomma e le tenute delle porte per verificare la presenza di crepe o deterioramenti. Le superfici di tenuta danneggiate consentono all'aria ambiente di infiltrarsi nel sistema di processo.
- Controllare le guarnizioni delle portiere per individuare eventuali crepe o punti piatti.
- Pulire le serpentine del condensatore per garantire un raffreddamento efficiente del vapore.
- Svuotare le trappole automatiche di scarico dell'acqua per impedire il riflusso del liquido.
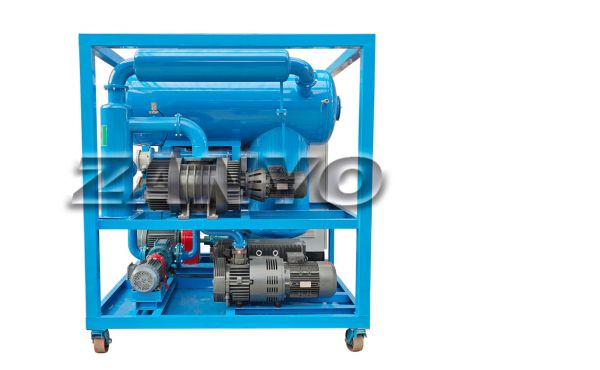
Le serpentine del condensatore raffreddano il vapore caldo trasformandolo in acqua liquida prima che l'aria entri nella pompa. Le trappole di scarico ostruite causano l'accumulo di acqua all'interno dell'alloggiamento del condensatore. Le trappole pulite garantiscono un drenaggio regolare del fluido durante il funzionamento continuo. Purificatore d'olio sotto vuoto
Sostituzione degli elementi del coalescente saturi
Gli elementi coalescenti uniscono minuscole goccioline d'acqua in gocce più grandi per una rapida separazione. Gli elementi saturi perdono la loro tensione superficiale e consentono il trascinamento dell'acqua.
| Stato del componente | Indicatore visivo | Impatto sul sistema |
|---|---|---|
| Ottimale | Mezzo pulito, bassa pressione | separazione rapida dei liquidi |
| Saturato | Forte scolorimento, alta pressione | Trasferimento di umidità alla pompa |
La sostituzione degli elementi coalescenti ostruiti ripristina la meccanica ottimale di separazione dei fluidi. I coalescenti puliti proteggono le pompe a vuoto a valle dall'ingestione di liquidi dannosi. La sostituzione regolare dei componenti garantisce una lunga durata al sistema di purificazione dell'olio sottovuoto.
Standardizzazione dei protocolli operativi
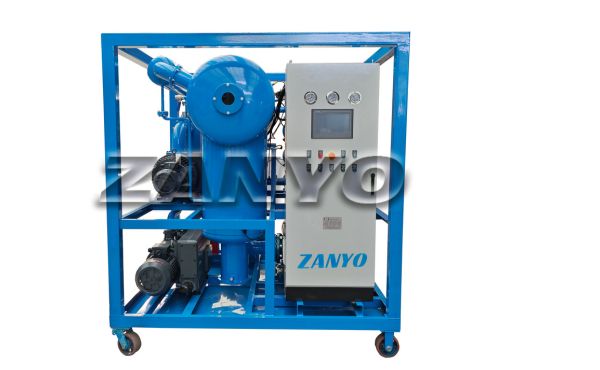
Le procedure operative standardizzate prevengono danni accidentali alle macchine. I tecnici devono ispezionare campioni di olio grezzo prima di avviare il ciclo di trattamento. Il controllo visivo del colore del fluido aiuta a identificare una forte contaminazione da acqua o particelle di grandi dimensioni.
Esecuzione di ispezioni dell'olio prima della filtrazione
I test di pre-filtrazione proteggono i componenti interni da forti abrasioni. Gli operatori prelevano campioni di olio per misurare la viscosità di base e il contenuto totale di acqua.
L'analisi dell'olio grezzo previene l'usura non necessaria degli elementi filtranti più fini. Campioni di fluido pulito consentono regolazioni precise delle impostazioni del sistema. Controlli accurati in ingresso garantiscono un avvio del sistema sempre senza intoppi.
Controlli giornalieri di manutenzione del purificatore d'olio per aspirapolvere
I controlli quotidiani dell'hardware garantiscono prestazioni costanti del sistema. Gli operatori verificano ogni mattina i livelli dell'olio, i collegamenti dei tubi flessibili e il cablaggio elettrico. Rapidi controlli fisici prevengono fermi operativi imprevisti.
| Punto di controllo giornaliero | Parametro standard | Azione richiesta |
|---|---|---|
| Vetro spia olio | Da 1/2 a 2/3 pieni | Rabboccare il fluido della pompa del vuoto. |
| Collegamenti del tubo | A tenuta stagna, nessuna perdita. | Fissare i raccordi allentati |
| Differenziale di pressione | Sotto i 0.2 MPa | Pulire o sostituire il filtro |
Mantenere pulite le apparecchiature impedisce alla polvere esterna di penetrare nei delicati flussi di olio. I tecnici riparano immediatamente le piccole perdite per garantire la sicurezza operativa. Le procedure di manutenzione quotidiana assicurano il corretto funzionamento dei componenti del sistema.
Registrazione dei principali parametri operativi
La registrazione dei dati sulle prestazioni consente di monitorare lo stato di salute del sistema a lungo termine. Gli operatori registrano la temperatura, i livelli di vuoto e la pressione operativa ogni ora.
Daily Log Metrics: Temperature (°C) | Vacuum Depth (MPa) | Pressure Drop (MPa)
Il monitoraggio costante dei dati rivela tempestivamente il graduale degrado dei componenti. La tenuta sistematica dei registri aiuta i responsabili dell'impianto a programmare interventi di manutenzione tempestivi. Registri operativi accurati garantiscono una produttività costante dell'unità di purificazione dell'olio sottovuoto.
Conclusione
Per migliorare l'efficienza dei purificatori d'olio sottovuoto è necessario un controllo equilibrato di temperatura, pressione del vuoto, portata, filtrazione e manutenzione delle apparecchiature. Impostazioni operative corrette accelerano la rimozione di umidità e gas, riducono il consumo energetico, proteggono pompe ed elementi filtranti e migliorano la qualità dell'olio trattato. Ispezioni regolari, sostituzione tempestiva dei componenti e registrazioni accurate delle prestazioni contribuiscono a prevenire i fermi macchina e a mantenere risultati di purificazione stabili durante il funzionamento industriale a lungo termine.