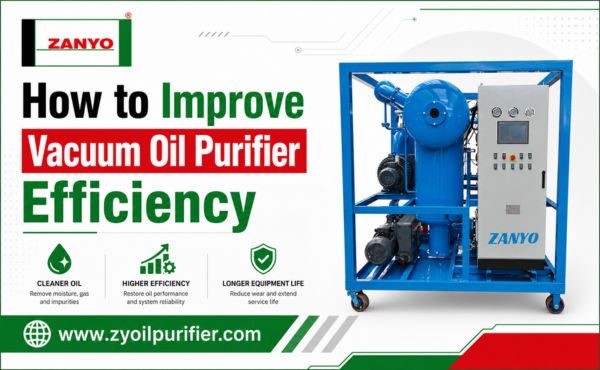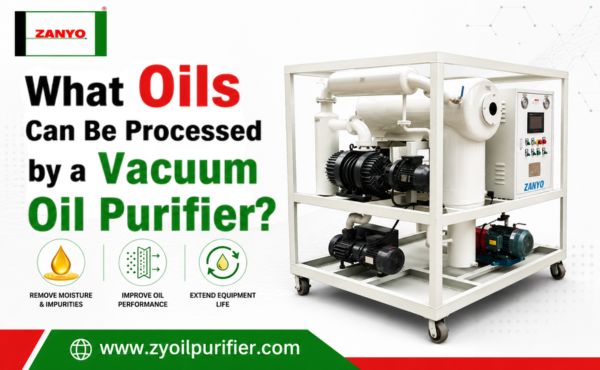
Mejorar la eficiencia operativa de un purificador de aceite al vacío puede acortar el tiempo de procesamiento, reducir el consumo de energía y lograr resultados de purificación de aceite más estables. La eficiencia depende de un control adecuado de la temperatura, la configuración del vacío, el rendimiento de la filtración, el flujo de aceite y el mantenimiento rutinario. Este artículo explica maneras prácticas de optimizar el funcionamiento del equipo, mejorar la eliminación de contaminantes y prolongar la vida útil tanto del purificador como del aceite tratado.
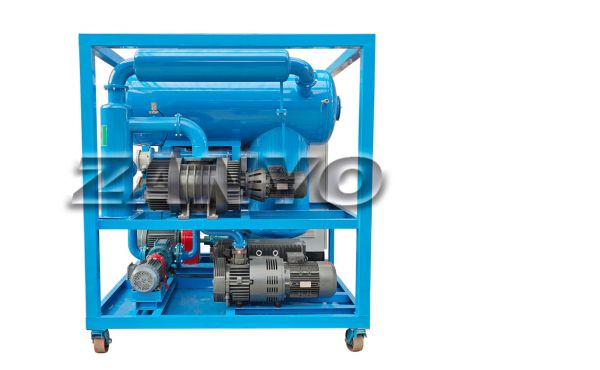
Optimización de los parámetros de funcionamiento del purificador de aceite al vacío
Los parámetros operativos determinan la rapidez con la que los contaminantes se separan del aceite industrial. Una configuración correcta aumenta la velocidad de procesamiento y reduce el consumo total de energía. Los técnicos deben controlar simultáneamente la temperatura, la profundidad del vacío y los caudales.
Calibración de los niveles de presión de vacío
La presión de vacío controla el punto de ebullición del agua dentro de la cámara de vaporización instantánea. Mantener una presión entre -0.08 MPa y -0.099 MPa crea las condiciones ideales para la vaporización instantánea. Esta presión negativa permite que el agua hierva a temperaturas mucho más bajas.
Target Vacuum Range: -0.08 MPa to -0.099 MPa
Un nivel de vacío demasiado bajo reduce la velocidad de extracción de agua. Por el contrario, un vacío excesivo provoca una fuerte formación de espuma en el interior de la cámara. Esta formación de espuma permite que el aceite líquido se filtre al sistema de la bomba de vacío.
Precalentar el aceite para una mejor evaporación.
La temperatura del aceite afecta directamente a la viscosidad del fluido y a la velocidad de separación del agua. Calentar el fluido a aproximadamente 65 °C antes de la exposición al vacío proporciona resultados de procesamiento óptimos.
El aceite caliente fluye con mayor facilidad a través de los medios de filtración física. La menor viscosidad acelera la liberación de los gases disueltos dentro de la cámara de vacío. Un control adecuado de la temperatura evita la degradación térmica de las moléculas de aceite.
Sistema de equilibrado de caudales y presión
El caudal determina cuánto tiempo permanece el fluido dentro de la zona de reacción al vacío. Las velocidades de caudal elevadas reducen el tiempo de exposición por debajo de los umbrales operativos necesarios. El aceite necesita un tiempo de contacto suficiente bajo presión negativa para liberar la humedad atrapada.
| Parámetro | Condición operativa objetivo | Resultado operacional |
|---|---|---|
| Temperatura del aceite | ~ 65 ° C | Menor viscosidad, rápida evaporación |
| Presión de vacío | -0.08 a -0.099 MPa | Desgasificación rápida, espuma controlada |
| Tiempo de permanencia del fluido | Alta relación de volumen de cámara | Eliminación completa de la humedad |
Los operadores deben ajustar la válvula de entrada para que coincida con la capacidad de la bomba de descarga. Una presión equilibrada en el sistema evita la pérdida de vacío y mantiene el fluido en movimiento constante. La calibración adecuada de su purificador de aceite al vacío maximiza el rendimiento y protege la calidad del aceite.
Mejora de la eficiencia de la filtración física
La filtración física elimina las partículas sólidas y el agua libre del aceite industrial. Los elementos filtrantes de alto rendimiento protegen los equipos posteriores y mantienen la limpieza del fluido. La optimización de los componentes físicos mejora directamente el rendimiento general del sistema.
Selección de elementos con clasificación en micras apropiada
El material filtrante debe coincidir con el nivel de limpieza del aceite deseado. Los sistemas de filtración multietapa retienen los residuos de mayor tamaño antes de que el fluido llegue a los elementos filtrantes finos. Los filtros primarios gruesos recogen partículas de más de 80 micras, mientras que los filtros de la etapa final retienen contaminantes de hasta 1 micra.
El uso de filtros con un grado de micraje incorrecto reduce el caudal total. Los filtros de granulometría gruesa permiten que partículas dañinas penetren en los delicados componentes internos de la bomba. La selección adecuada de los elementos filtrantes mantiene el fluido limpio y prolonga la vida útil del sistema purificador de aceite al vacío.
Gestión de diferenciales de presión del sistema
Los manómetros registran la resistencia del fluido a través del medio filtrante durante el funcionamiento. Una alta presión diferencial indica saturación del filtro y una reducción del caudal de aceite. Los operadores deben reemplazar los elementos filtrantes cuando la presión diferencial alcance los 0.2 MPa.
| Condición del filtro | Presion diferencial | Acción requerida |
|---|---|---|
| Limpio / Nuevo | < 0.05MPa | Operación normal |
| Carga moderada | 0.05 - 0.15 MPa | Manómetro de presión |
| Saturado / Obstruido | ≥ 0.2 MPa | Reemplace el elemento filtrante |
Los elementos limpios reducen la resistencia dentro de las tuberías internas. Una menor resistencia operativa evita la sobrecarga del motor durante ciclos de tratamiento prolongados. Las comprobaciones periódicas de los manómetros mantienen la eficiencia del proceso en niveles óptimos.
Maximización de la superficie de atomización de la cámara
Las cámaras de vacío utilizan boquillas o anillos rociadores especializados para dispersar el aceite entrante. La atomización divide los chorros de aceite en diminutas gotitas para aumentar la superficie total del líquido.
- Las boquillas de pulverización especializadas descomponen el aceite en finas gotitas.
- La gran superficie acelera la liberación de gases y la vaporización de la humedad.
- Las bandejas de distribución limpias evitan que el líquido se acumule en la base de la cámara.
Las boquillas de pulverización obstruidas reducen la superficie de contacto dentro de la cámara. El mantenimiento regular previene la acumulación de partículas en los conjuntos de pulverización. Maximizar la superficie de aceite expuesta permite una rápida eliminación del agua en cada pasada del purificador de aceite al vacío.
Mantenimiento de sistemas y componentes de bombas de vacío.
Un mantenimiento mecánico adecuado garantiza que los componentes de la bomba de vacío funcionen con la máxima eficiencia. Descuidar los componentes principales reduce los niveles de vacío máximo y disminuye la velocidad de separación de la humedad.
Realización de cambios regulares de aceite de la bomba de vacío
El aceite contaminado de la bomba de vacío pierde su capacidad de sellado y lubricidad con el tiempo. Durante los ciclos de funcionamiento intensivos, se acumula lodo en el interior de la carcasa de la bomba. Los operadores deben cambiar el fluido de la bomba cada 500 horas de funcionamiento para mantener niveles de vacío profundos.
Recommended Change Interval: Every 500 Operating Hours
El aceite nuevo sella eficazmente las holguras internas del rotor. El fluido limpio evita la fricción del metal y protege las paletas internas de la bomba del desgaste prematuro.
Inspección de sellos y trampas de condensador
Las fugas de vacío reducen la presión negativa profunda dentro de la cámara de vacío principal. Los técnicos deben inspeccionar semanalmente las juntas de goma y los sellos de las puertas para detectar grietas o deterioro. Las superficies de sellado dañadas permiten que el aire ambiente se filtre al sistema de procesamiento.
- Compruebe si las juntas de las puertas presentan grietas o zonas planas.
- Limpie las bobinas del condensador para garantizar una refrigeración eficiente del vapor.
- Enjuague las trampas automáticas de descarga de agua para evitar el reflujo de líquido.
Las bobinas del condensador enfrían el vapor caliente convirtiéndolo en agua líquida antes de que el aire entre en la bomba. Las trampas de descarga obstruidas provocan la acumulación de agua dentro de la carcasa del condensador. Las trampas limpias garantizan un drenaje fluido del fluido durante el funcionamiento continuo. Purificador de aceite al vacío operación.
Sustitución de elementos coalescentes saturados
Los elementos coalescentes fusionan pequeñas gotas de agua en gotas más grandes para una rápida separación. Los elementos saturados pierden su tensión superficial y permiten el paso del agua.
| Estado del componente | Indicador visual | Impacto del sistema |
|---|---|---|
| Optimal | Medio limpio, baja presión | Separación rápida de la humedad |
| Saturada | Decoloración intensa, alta presión | Transferencia de humedad a la bomba |
La sustitución de los elementos coalescentes obstruidos restablece la mecánica óptima de separación de fluidos. Los coalescentes limpios protegen las bombas de vacío posteriores de la ingestión de líquidos dañinos. La sustitución periódica de los componentes garantiza una larga vida útil de su sistema purificador de aceite para vacío.
Estandarización de protocolos operativos
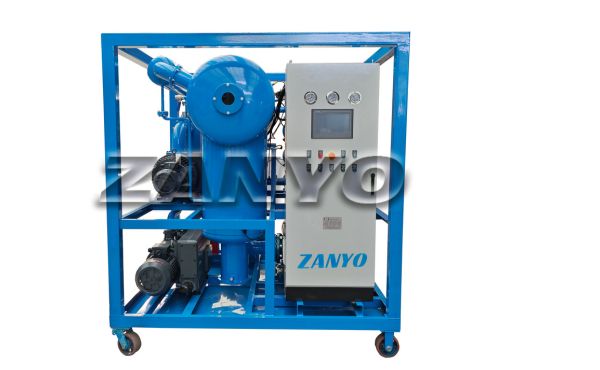
Los procedimientos operativos estandarizados previenen daños accidentales a la maquinaria. Los técnicos deben inspeccionar las muestras de aceite crudo antes de iniciar el ciclo de tratamiento. La observación visual del color del fluido ayuda a identificar la contaminación por agua pesada o partículas grandes.
Realización de inspecciones de aceite previas a la filtración
Las pruebas de prefiltración protegen los componentes internos de la abrasión severa. Los operarios toman muestras de aceite para medir la viscosidad inicial y el contenido total de agua.
Analizar el aceite crudo evita el desgaste innecesario de los elementos filtrantes. Las muestras de fluido limpio permiten realizar ajustes precisos en la configuración del sistema. Las comprobaciones adecuadas de la admisión garantizan un arranque correcto del sistema en todo momento.
Revisiones diarias de mantenimiento del purificador de aceite de la aspiradora
Las inspecciones diarias del hardware garantizan un rendimiento óptimo del sistema. Los operarios revisan los niveles de aceite, las conexiones de las mangueras y el cableado eléctrico cada mañana. Las comprobaciones físicas rápidas evitan paradas operativas inesperadas.
| Punto de control diario | Parámetro estándar | Acción requerida |
|---|---|---|
| Mirilla de aceite | De 1/2 a 2/3 de su capacidad | Rellene el líquido de la bomba de vacío. |
| Conexiones de manguera | Estanco, sin fugas | Asegure las piezas sueltas |
| Presion diferencial | Por debajo de 0.2 MPa | Limpiar o cambiar el filtro |
Mantener los equipos limpios evita que el polvo externo penetre en los fluidos sensibles. Los técnicos reparan las fugas menores de inmediato para garantizar la seguridad operativa. Las rutinas de mantenimiento diarias aseguran el buen funcionamiento de los componentes del sistema.
Registro de métricas operativas clave
El registro de datos de rendimiento permite realizar un seguimiento del estado del sistema a largo plazo. Los operadores registran la temperatura, los niveles de vacío y la presión operativa cada hora.
Daily Log Metrics: Temperature (°C) | Vacuum Depth (MPa) | Pressure Drop (MPa)
El seguimiento constante de los datos permite detectar la degradación gradual de los componentes de forma temprana. El registro sistemático de datos ayuda a los supervisores de planta a programar intervenciones de mantenimiento oportunas. Los registros operativos precisos garantizan un rendimiento constante de su purificador de aceite al vacío.
Conclusión
Para mejorar la eficiencia de un purificador de aceite al vacío, es fundamental un control preciso de la temperatura, la presión de vacío, el caudal, la filtración y el mantenimiento del equipo. Los ajustes operativos adecuados aceleran la eliminación de humedad y gases, reducen el consumo de energía, protegen las bombas y los elementos filtrantes, y mejoran la calidad del aceite tratado. Las inspecciones periódicas, la sustitución oportuna de componentes y los registros de rendimiento precisos ayudan a prevenir tiempos de inactividad y a mantener resultados de purificación estables durante un funcionamiento industrial prolongado.